{{ variable.name }} : {{ variable.values[selectedVariantsIndex[variable_index]].name }}
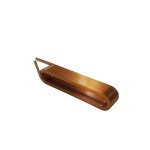
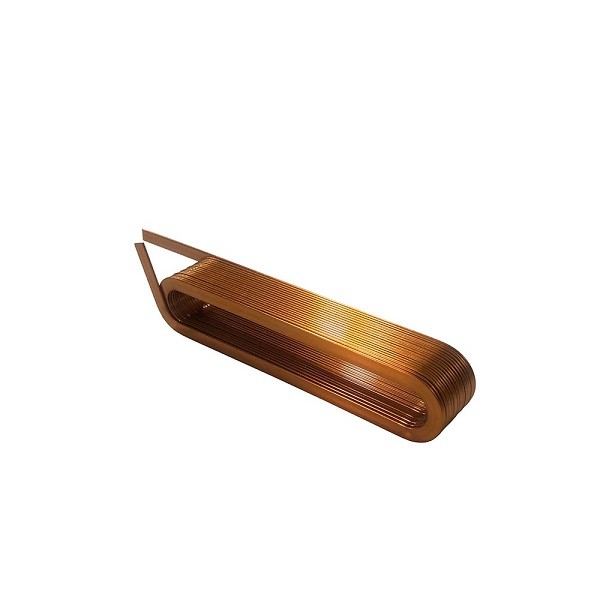
| รายการกระบวนการหลังการผลิตขดลวด | ขดลวดแบน | เคล็ดลับ |
|---|---|---|
| วัสดุ | ลวดทองแดงอาบน้ำยา 200°C~220°C, ลวดอลูมิเนียมอาบน้ำยา, ลวดทองแดงเปลือย, ลวดอลูมิเนียมเปลือย ฯลฯ (ลวดแบน) | ใช้ลวดแบนเกรด 200~220 ทนความร้อนได้ดี |
| ความหนาลวด (มม.) | 0.05~6.0 | อัตราส่วนความกว้างต่อความหนาสูงสุดของลวดที่สามารถพันได้คือ 30 เท่า |
| ความกว้างลวด (มม.) | 0.6~20.0 | / |
| พื้นที่หน้าตัด (ตร.มม.) | 0.1~60 ตร.มม. | / |
| วิธีการพัน | พับตั้ง, พับราบ, พับคู่, พับแบบเลข 8 | / |
| ทิศทางการพัน | พันตามเข็มนาฬิกา, พันทวนเข็มนาฬิกา | / |
| รูปร่างรูด้านในขดลวด | วงกลม, สี่เหลี่ยมผืนผ้า, แบบสนามแข่ง, สามเหลี่ยม, สี่เหลี่ยมคางหมู | / |
| กระบวนการหลังการผลิตขดลวด | การพัน, การดัด PIN, การลอกฉนวน, การบัดกรี, การเจาะรู, การตี PIN ให้แบน, การย้ำ, การเชื่อม, การทำเกลียว ฯลฯ | เส้นผ่านศูนย์กลางรูด้านในต้องมากกว่าความกว้างลวด 1.5 เท่า |
| ความสูงขดลวด (จำนวนรอบ) | ≤95 มม. (0.75~200 รอบ) | ≤95 มม. (0.75~200 รอบ) ความสูง = ความหนาลวด (T) × ค่าสัมประสิทธิ์ช่องว่าง (Coef) × จำนวนรอบ (Ts) |